

最新の製品


お問い合わせ
- 中国大連市甘井子区新平街51号
- sales@dljierui.com
- プラス 86-411-86306776


説明
·& quot; 37°フレアフランジ°& quot; は、以前は溶接が必要だったチューブ継手に代わる低コストの代替品を提供するフレアフランジ製品の新しい範囲です。
·仮付け溶接、完全溶接、酸洗い、および必要な製造設備への投資支出の大幅な削減はありません!
·SAE J518 Code61 Code62 / ISO 6162 / ISO6164に準拠

37 Deg Flare Flangeには、次の認証と承認があります。


インストール
·チューブの選択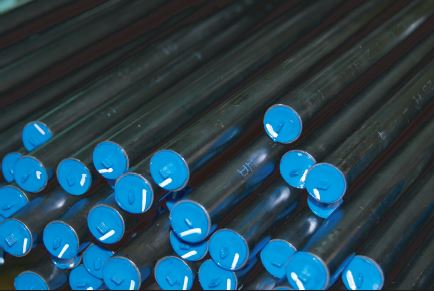
冷間曲げやフレア加工に適したチューブグレードを使用します。 シームレス精密鋼、材料St 37.4 / St 52.4 / ANSI316Lの使用をお勧めします。 DIN 2391C(EN 10305)に対する直径の外側と内側のチューブの公差。 DIN2413に準拠して計算された圧力。
·チューブの長さの決定

チューブの長さは、フィッティング間の距離(L)を測定することによって決定されます。 チューブ接続ごとに寸法Xを差し引く必要があります。
·カットチューブ

チューブメーカーによるカット(配送関連の障害の原因)。 チューブを直角に切断しました。チューブの軸に対して1/2°の角度偏差が許容されます。 パイプカッターやカットオフホイールは、ひどいバリや傾斜したカットの原因となるため、使用しないでください。 のこぎり機/のこぎり装置を使用してください。
重要:
角のこぎりカットや不十分なバリ取りチューブなど、チューブの端でのフォームエラーは、接続の耐用年数とシール能力を低下させます。
·適切なバリ取りとクリーニング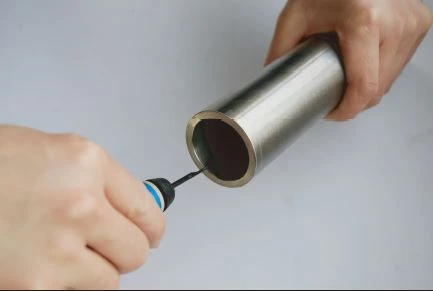

内側と外側のバリ取り(最大0.2 x 45°)とクリーニング(トリガーを押して発射体を発射し、少なくとも2つの発射体を撃ち抜く)。
·フランジをチューブにスライドさせます
フランジをチューブにスライドさせます。 ある場合はスリーブも取り付けます。
·チューブをフレアする
フランジピンに注油してから、フレアマシンでチューブの端をフレアします。 フレアは、チューブの軸に対して直角で、チューブと同心である必要があります。 不規則で偏心したフレアは、ツールの欠陥または操作エラーを示しています。 完全なフレアリングは、接続の長い耐用年数の前提条件です。
·フレアチューブを確認してください
フレアチューブの直径Daの寸法精度を確認し、不純物がないか確認してください。それぞれの寸法については、表を参照してください。
·Oリングが取り付けられています
潤滑されたOリングはその溝に注意深く取り付けられています。 コーンの金属シール面を検査し、Oリングもチェックして、取り付け中に損傷が発生していないことを確認します。
· インサートコーンを取り付ける
インサートコーンはプラスチックハンマーで打ち込まれます(必要な場合)。
·グリースシール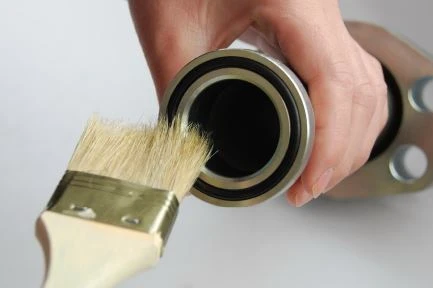
ダウティシールは、取り付け前にグリースを塗布します。
·ボルトを締めます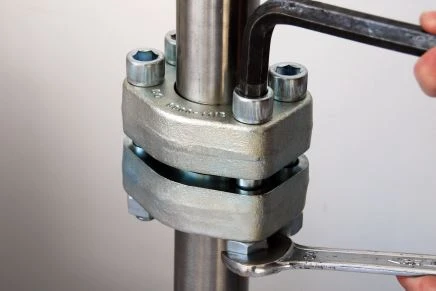
ボルト(ナット)はトルクに応じて締める必要があります(下記参照)。 パスベースの締め付けは許可されていません! 最大トルクに達するまで、クロスオーバー方式(1-2-3-4)で、いくつかのトルクステップでネジを締めます。

または、にメールを送信してくださいtrade@dljierui.comカタログの物理的なコピーを利用するため。

人気ラベル: 37度フレアフランジ、非溶接配管、中国、サプライヤー、メーカー、工場、カスタマイズ、価格、見積もり, クラッシャーのフランジ, ドリル用のフランジ, タービンのフランジ, コンデンサー用のフランジ, グラインダー用のフランジ, コンプレッサー用フランジ
あなたはおそらくそれも好きでしょう


